


Kada postrojenja za pročišćavanje vode i generatori natrijevog hipoklorita prerano zakažu, krivac često leži ispod površine-doslovno. Titanijska podloga, a ne samo premaz, određuje hoće li vaš elektrolitički sustav raditi učinkovito mjesecima ili desetljećima. Razumijevanje načina na koji modifikacija supstrata pretvara obični titan u bazu elektrode visokih-učinkovitosti otkriva zašto rezanje uglova na ovom temeljnom koraku dovodi do skupih kvarova opreme i prekida rada. Moderna elektrokemijska obrada vode zahtijeva više od osnovnih metalnih komponenti. Thetitanska anodna šipkasluži kao okosnica reakcija razvijanja klora, ali većina operatera zanemaruje kritične pripremne faze koje određuju dugoročne-izvedbe. Modifikacija supstrata predstavlja razliku između elektrode od 500 USD koja traje 18 mjeseci i ispravno projektiranog rješenja koje pruža 8-10 godina neprekidnog rada.
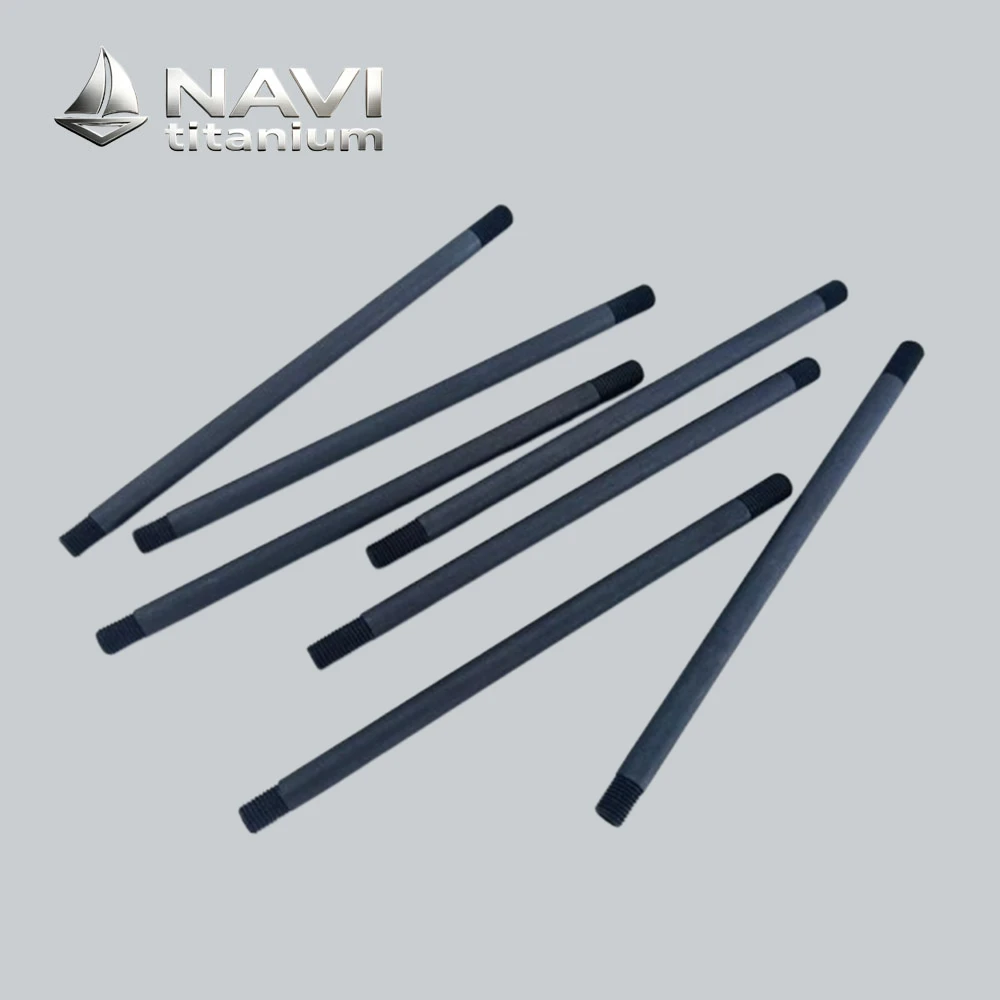
1.Specifikacija
Opći oblici: ploča, šipka, mreža, cijev ili prilagodba
Premaz: Klasična formula IrO2-Ta2O5, Ru-Ir, Pt ili prilagodba
Elektrokemijska reakcija: reakcija oslobađanja kisika/klora/vodika
Interni kod: NAVI-1-011
Marka: NAVI Titanium®
Osnovni materijal: čisti titan Gr1
Napredna područja NAVI: PEM, PCB, pročišćavanje otpadnih voda itd.
2. Vodič za kupnju
(1) Proces
NAVI Titanium (od 2008.) može obraditi prema vašim nacrtima
(2) Besplatan uzorak
NAVI Titanium isporučuje besplatni uzorak za opće specifikacije
(3) Tehnološka podrška
Profesionalna usluga-za-jedan, dizajn besplatan, dobrodošli da nas kontaktirate
Što čini različite-podloge titanskih anodnih šipki visoke čistoće?
Kritična važnost razina čistoće titana
Supstrati od titana visoke-čistoće razlikuju se od komercijalnih-alternativa jer sadrže 99,7% ili više titana u sebi. Ova razina čistoće ima izravan učinak na to koliko se dobro nešto odupire koroziji u oštrim elektrolitskim okruženjima s razinama kloridnih iona iznad 3000 ppm. Titan visoke-čistoće ima kristalnu strukturu s ravnomjernim granicama zrna koje ravnomjerno raspoređuju električni stres po površini podloge. Kada razine struje dosegnu 1000–3000 A/m² tijekom proizvodnje natrijevog hipoklorita, ova ravnomjernost sprječava stvaranje vrućih točaka koje bi inače oštetile elektrodu. Testiranje obavljeno u objektima koji rade cijelo vrijeme pokazuje da titanske podloge Grade 1 zadržavaju svoj oblik unutar 0,02 mm varijacije nakon 50.000 sati korištenja, dok Grade 2 alternative gube svoj oblik unutar 0,15 mm varijacije.


Zašto uobičajeni metali ne mogu zamijeniti titanske podloge
Isprva grafitne anode izgledaju kao dobra vrijednost, ali brzo se pokvare u uvjetima dugotrajnog-razvoja klora. Budući da je grafit porozan, kloridni ioni mogu proći kroz njega i uzrokovati promjene u veličini koje razbijaju strukturu elektrode nakon 2000 do 4000 sati korištenja. Pasivacija je drugačiji način na koji se nehrđajući čelik može slomiti. Budući da u sebi sadrži krom koji štiti od hrđe, nehrđajući čelik stvara zaštitne slojeve oksida kada dođe u dodir s otopinama hipoklorita. To podiže napon ćelije za 0,8 do 1,5 V i zaustavlja rad sustava. Elektrode na bazi-bakra i željeza s vremenom se pokvare. Bakar ispušta ione koji zagađuju očišćenu vodu, što može uzrokovati probleme s usklađenošću za korištenje vode za piće. Željezo neprestano oksidira, stvarajući talog koji je potrebno često čistiti iz sustava. Titan je jedini metal koji se može koristiti za kontinuirano elektrolitičko kloriranje jer je neutralan u alkalnim uvjetima i vodljiv kada se primijeni napon.
Specifikacije materijala koje utječu na izvedbu
Širina podloge utječe na mehaničku čvrstoću i otpornost na toplinu. Šipke od 6 do 25 mm imaju različita svojstva prijenosa struje i topline. Deblje podloge mogu izdržati veće razine struje bez opterećenja toplinskog sustava. Deblji dizajni troše materijal i nemaju bolju izvedbu. Optimalna debljina uravnotežuje mehaničku krutost, toplinsku vodljivost i ekonomičnost materijala prema primjeni. Specifikacije hrapavosti površine također su važne. Idealne podloge za pokrivno lijepljenje imaju prosječnu hrapavost od 0,8 do 1,6 μm. Premazi se ne mogu pričvrstiti na glatke površine jer im nedostaju mehanička mjesta za fiksiranje, ali hrapave površine stvaraju zone koncentracije naprezanja koje izazivaju pukotine. Da bi se postigao ovaj raspon hrapavosti, kontrolirano pjeskarenje ili jetkanje mora modificirati topografiju površine bez unošenja nečistoća ili učinaka-otvrdnjavanja zbog kojih bi se sljedeći premaz sporije pričvrstio.

Kako modifikacija supstrata titanske anodne šipke poboljšava elektrokemijsku izvedbu

Metode kemijskog jetkanja za površinsku aktivaciju
Pasivni oksidni sloj na površinama od titana mora se ukloniti prije promjene podloge. Ova gusta prevlaka od TiO2 štiti u normalnim uvjetima, ali izolira, sprječavajući prianjanje prevlake. Kemijsko nagrizanje uklanja oksid i čini površinu grubom pomoću kontroliranih kiselinskih operacija. Tehnika povećava korisnu površinu za 35–60%, omogućujući mehaničko uzemljenje i elektrokemijsku aktivnost. Na reguliranim temperaturama, nagrizanje oksalnom kiselinom stvara male, jednolične jamice na podlozi. Ovim postupkom stvaraju se rupe od 2–5 mikrometara kako bi se osigurala trodimenzionalna podloga za sljedeći sloj premaza. Nakon pravilnog postupka jetkanja kontaktni otpor površine smanjuje se s 0,12 Ω·cm² na 0,03 Ω·cm². Smanjenje kontaktnog otpora smanjuje napon ćelije i potrošnju energije.
Tehnike toplinske obrade za optimizaciju strukture zrna
Kontrolirani temperaturni ciklusi modificiraju unutarnju kristalnu strukturu titanijskog supstrata, poboljšavajući mehanička i elektrokemijska svojstva. Površine se zagrijavaju na 650-750 stupnjeva u kontroliranom okruženju i postupno hlade kako bi se modificirala distribucija proizvodnog tlaka. Zbog različitog toplinskog širenja kada temperatura elektrode varira tijekom rada, ovo smanjenje naprezanja sprječava gubitak premaza. Granice zrna cijelog supstrata izravnavaju se toplinskom obradom. Ravnomjerno raspoređeni oblici zrna difuziraju gustoću struje, sprječavajući pregrijavanje i propadanje premaza. Optimizirani toplinski ciklusi čine podloge 40% otpornijima na zamor-u situacijama cikličkog opterećenja kao što je početak-zaustavljanje rada postrojenja za pročišćavanje vode. Nakon ovog tretmana, šipke od titanijske anodepromjeri su stabilniji, a koeficijenti ekspanzije mogu se očekivati. Ovo održava premaz netaknutim na svim radnim temperaturama.


Modifikacija površinske energije za poboljšano lijepljenje
Površinska energija raste s oko 35 do 40 dyna/cm na između 60 i 72 dyna/cm kada se koriste metode čišćenja plazmom i koronskog pražnjenja. Ova veća površinska energija olakšava vlaženje otopina prekursora premaza, što osigurava da je premaz ravnomjerno prekriven bez ikakvih učinaka odvlaživanja ili širenja koji mijenjaju debljinu premaza. Studija fotoelektronske spektroskopije X-zraka pokazuje više Ti-O-Ru povezivanja mostova na sučelju između baze i premaza. To omogućuje vezanje-na molekularnoj razini što samo mehaničko sidrenje ne može učiniti. Ovaj mehanizam kemijskog vezivanja objašnjava zašto pravilno modificirani supstrati zadržavaju premaz zalijepljen čak i nakon 70.000 sati korištenja, dok se nemodificirani supstrati počinju odlagati nakon 15.000 do 20.000 sati korištenja u istim uvjetima.
Tehnologija površinske obrade titanske anodne šipke za bolje prianjanje premaza
Mehaničke metode pripreme površine
Kontrolirano pjeskarenje stvara oblik površine neophodan za prianjanje premaza. Medij aluminijev oksid ili silicijev karbid pri 4–6 bara stvara homogenu površinu bez nečistoća. Kut eksplozije, veličina medija i trajanje ekspozicije moraju biti točni. Čak i male promjene kuta udara ili tlaka od 15 stupnjeva ili 10 psi mogu uzrokovati neravne profile površine i prerano otkazivanje premaza. Napredna mehanička obrada, shot peening, povećava pritisak pritiska na gornji sloj podloge. Metoda koristi kružne čestice pri reguliranim brzinama za izobličenje titana na 100 do 250 mikrometara, čineći ga fleksibilnijim. Ovaj sloj tlačnog naprezanja uravnotežuje vlačna naprezanja uzrokovana nanošenjem premaza i temperaturnim promjenama, sprječavajući lomove na osnovi-površini premaza. Ispravno očišćeni supstrati otporni su na sile raslojavanja koje bi rastrgale premaze tijekom procesa razvijanja klora.


Kemijska pasivizacija i aktivacijske sekvence
Kemijski procesi koji se odvijaju u fazama pripremaju površine za najbolje lijepljenje premaza. Korištenjem alkalnih otopina ili organskih otapala za odmašćivanje uklanja se industrijski otpad i organska onečišćenja. Ako u potpunosti ne uklonite masnoću, za sobom ostavljate sićušne slojeve onečišćenja koji sprječavaju kemijsko spajanje baze i premaza. Nakon toga, čišćenje kiselinom uklanja hrđu i kamenac dok zaustavlja apsorpciju vodika, što bi moglo oslabiti osnovni materijal od titana.
Tretmani aktivacije dodaju tanke slojeve oksida koji pomažu titanijskoj podlozi i funkcionalnim premazima da se zalijepe. Kontrolirana oksidacija pri određenoj temperaturi i tlaku zraka stvara slojeve rutilne-faze TiO₂ debljine točno 50 do 200 nanometara. Ovaj sloj u sredini kemijski je kompatibilan i s titanskom podlogom i s prevlakama od miješanog metalnog oksida. Stvara gradirano sučelje koje smanjuje koncentraciju naprezanja i povećava čvrstoću prianjanja.
Parametri kontrole kvalitete za karakterizaciju površine
Napredne mjerne tehnike osiguravajutitanska anodna šipkamaterijalna promjena ispunjava kriterije. Površinska profilometrija osigurava da su Ra vrijednosti unutar raspona od 0,8 do 1,6 μm mjerenjem površinskih faktora. Kontaktni kut mjeri površinsku energiju. Površina je dovoljno vlažna za premazivanje pri vrijednostima ispod 20 stupnjeva. Mikrostrukturne značajke u skenirajućoj elektronskoj mikroskopiji otkrivaju onečišćenje, neravnomjerno jetkanje i neadekvatnu površinsku aktivaciju.
Ispitivanje prianjanja može biti opasno ili ne{0}}destruktivno. Pull{2}}testiranje mjeri silu potrebnu za uklanjanje ispitnih premaza s baza. Viši od 15 MPa je dobar za promijenjene površine. Uzorci su presvučeni na dvije ekstremne temperature tijekom ispitivanja toplinskim udarom. Godine realnog toplinskog stresa replicirane su u kraćem razdoblju. Ovi rigorozni certifikacijski testovi pokazuju da je podloga spremna za-dugotrajnu upotrebu na terenu.
Zašto anodna šipka od-titana visoke čistoće poboljšava učinkovitost razvoja klora

Elektrokemijski mehanizmi stvaranja klora
Na anodi se klor transformira kroz brojne faze složenih procesa. Ioni klorida iz otopine soli oksidiraju se na površini elektrode, stvarajući otopljene ione klora i hipoklorita. Aktivacijska energetska barijera ove reakcije osjetljiva je na karakteristike površine elektrode. Katalitička aktivnost ovisi o podlozi i premazu.
Ploče od titana visoke-čistoće pružaju stalne kanale za prijenos elektrona za ravnomjeran protok struje preko površine elektrode. Ova ujednačenost sprječava nakupljanje zbog razvoja klora na ograničenim mjestima. pH i napetost sloja na određenim mjestima se smanjuju. Stalno oksidacijsko stanje titana održava karakteristike elektrode dosljednima, za razliku od reaktivnih metala koji stvaraju promjenjive oksidne slojeve koji utječu na elektrokemiju.
Kako kvaliteta podloge utječe na učinak premaza
Supstrat provodi elektricitet i podupire katalitički premaz. Kada se baza modificira za optimalne površinske uvjete, slojevi rutenij-iridijevog oksida prianjaju i najgušći su. Elektroliti imaju problema s dosezanjem sučelja supstrata putem debelih premaza. Time se sprječava pasivizacija, koja povećava napon ćelije i smanjuje učinkovitost.
Nepriprema supstrata, onečišćenje uslijed nepravilnog čišćenja ili koncentracije naprezanja uslijed nekontrolirane obrade stvaraju slaba područja u premazu. Mikropukotine, raslojavanje i lokalizirana korozija rezultat su ovih grešaka. Učinkovite elektrode na modificiranim podlogama održavaju napone ćelija ispod 4,5 V pri gustoći struje od 2000 A/m² u primjeni na terenu. Loša priprema supstrata uzrokuje porast napona elektrode na 5,5–6,5 V nakon 12–18 mjeseci, uzrokujući propadanje premaza i smanjenje učinkovitosti oslobađanja klora.


Smanjenje potrošnje energije kroz optimizirane podloge
U elektrokemijskom stvaranju klora, količina korištene energije izravno je povezana s naponom ćelije. Otprilike 12 do 15 posto manje energije koristi se za svaki pad radnog napona od 0,5 V, što štedi mnogo novca tijekom životnog vijeka elektrode. Titanske podloge koje su ispravno promijenjene daju 0,3 do 0,5 V manje napona od opcija koje nisu pravilno pripremljene. Ovo štedi 7 do 12% energije, što dodaje tisuće dolara godišnje u poslovnim instalacijama. Thetitanska anodna šipkas najboljom izmjenom supstrata zadržava svoja stabilna elektrokemijska svojstva, čime se zaustavlja pomak napona koji se događa kod loših elektroda. Postrojenja koja koriste naprednu tehnologiju modifikacije supstrata kažu da troše 3,2 do 3,8 kWh energije po kilogramu klora, dok sustavi sa standardnim elektrodama troše 4,5 do 6 kWh. Ova prednost učinkovitosti raste tijekom vijeka trajanja elektrode od 8 do 10 godina, dajući povrat ulaganja kroz niže troškove električne energije koji su mnogo veći od dodatnih troškova pravilne izmjene supstrata.
Proces proizvodnje titanske anodne šipke od pripreme titanske podloge do premazivanja
Odabir sirovina i početna obrada
Proces počinje s-titanovim cijevima visoke čistoće koji ispunjavaju zahtjeve ASTM B348 Grade 1. Certificiranje materijala provjerava kemijski-sastav, obraćajući posebnu pozornost na međuprostorne elemente poput kisika, dušika i ugljika koji utječu na fleksibilnost materijala i otpornost na koroziju. Sirovi materijal se mjeri kako bi se osiguralo da je ravan unutar 0,5 mm po metru i da je širina uvijek ista, unutar raspona od 0,1 mm. Konačne dimenzije šipke postavljaju se tijekom prvih koraka strojne obrade, čime se također štiti površina. Oštri alati i kontrolirane brzine posmaka koriste se u procesima rezanja kako bi se otvrdnjavanje i oštećenje površine svelo na minimum. Prije mijenjanja površine obavljaju se operacije kao što su urezivanje navoja, bušenje za montažu hardvera i završna obrada dimenzija. To je zato što stvaraju mehanička opterećenja i površinske promjene koje je potrebno popraviti kasnijim tretmanima.


Postupci provedbe izmjene površine
Faze površinske obrade izvode se na gotovim šipkama. Najprije upotrijebite vruće alkalne otopine kako biste uklonili sva ulja i masnoće. Ultrazvučno miješanje uklanja tekućine stroja i ostatke ručke. Dekapiranje kiselinom uklanja oksidne slojeve pomoću kiselina s kontroliranom-koncentracijom na određenim temperaturama i razdobljima uranjanja nakon odmašćivanja. Sastojci otopine za dekapiranje i procesni parametri određuju kvalitetu površine, stoga moraju biti regulirani kako bi ispunili zahtjeve. Nakon dekapiranja, podloge se podvrgavaju toplinskoj obradi, kemijskoj aktivaciji ili mehaničkim obradama, ovisno o dizajnu elektrode. Svaka terapija slijedi provjerene metode sa standardima kvalitete i praćenim parametrima. Temeljitim pranjem uklanjaju se procesna onečišćenja koja bi mogla ući u naknadne postupke obrade. Nakon modifikacije površine, podloga zadovoljava ili premašuje kriterije hrapavosti, čistoće i površinske energije i može se premazati.
Nanošenje premaza i protokoli stvrdnjavanja
Metode toplinske dekompozicije koriste se za nanošenje miješanih metalnih oksidnih premaza koji sadrže spojeve rutenija i iridija. Na gotovim podlogama, otopine prekursora s otopljenim metalnim solima se četkaju, raspršuju ili umaču kako bi se napravile tanke tekuće ploče koje pokrivaju sve aktivne površine. Prekrivene površine se suše na kontroliranim temperaturama kako bi se uklonila otapala bez razgradnje metalnih spojeva.
Kada se osušeni prekursori peku na visokim temperaturama, pretvaraju se u oksidne prevlake koje provode struju. Pečenje se odvija u posebnim pećima koje mogu precizno kontrolirati temperaturu i-sastav zraka u unutrašnjosti. Premaz postaje sve deblji kroz nekoliko krugova nanošenja, sušenja i pečenja. Svaki sloj je debeo samo 1 do 3 mikrometra. Postupno nakupljanje čini premaze koji su gusti i ravnomjerni, bez pucanja pod stresom koje bi se dogodilo s jednim debelim nanošenjem. Završni sloj premaza obično je između 8 i 15 mikrometara, što daje dovoljnu katalitičku aktivnost i zaštitu od korozije bez upotrebe previše vrijednog metala.


Završno osiguranje kvalitete i testiranje performansi
Prije nego što se pošalju, gotove elektrode prolaze kroz mnogo testova. Vizualnim pregledom pronalaze se nedostaci na premazu, provjerom dimenzija zadovoljavaju li zahtjeve, a električnim ispitivanjem provjerava se otpor premaza i vodljivost podloge. Ubrzano testiranje životnog vijeka u simuliranim radnim uvjetima može predvidjeti koliko će dobro nešto raditi na terenu. Standardi prihvatljivosti temelje se na tome koliko je stabilan napon i koliko dobro se premaz drži nakon istog broja sati korištenja.
Elektrokemijskim ispitivanjem u standardnim otopinama elektrolita provjerava se koliko dobro se klor otpušta, napon ćelije na određenim razinama struje i elektrokemijsku aktivnost premaza. Ova mjerenja daju nam početnu točku za usporedbu performansi na terenu, što nam omogućuje brzo pronalaženje razlika u proizvodnji. Samo elektrode koje zadovoljavaju sve standarde performansi konačno se pakiraju i šalju. Time se osigurava da kupci dobiju robu koja može raditi kako je obećano i trajati onoliko dugo koliko je obećano.
Zaključak
Promjene na podlozi su nevidljivi gradivni blokovi koji određuju hoće li elektrokemijski sustavi za obradu vode raditi onoliko dobro koliko bi mogli ili će se prerano pokvariti. Ploče od titana visoke-čistoće koje su pravilno pripremljene kontroliranim kemijskim, toplinskim i mehaničkim procesima ono su što elektrode čine dugotrajnim i rade dobro. Napredna modifikacija podloge košta unaprijed, ali se uvelike isplati produljenjem radnog vijeka, smanjenjem potrošnje energije i smanjenjem potreba za održavanjem.
Upravitelji objekata i kupci opreme mogu uočiti razliku između generičkih elektroda i dizajniranih rješenja ako razumiju ove principe pripreme supstrata. Thetitanska anodna šipkaizrađen na pravilno promijenjenim podlogama radi bolje od drugih opcija, i to ne samo zato što su materijali skuplji. To je zato što su koraci pripreme vrlo pažljivi i otvaraju puni potencijal titana kao materijala za supstrat elektrode.
FAQ
1. Koliki je tipični životni vijek anodne šipke od titana visoke -čistoće u neprekidnom radu?
Titanijske anodne šipke koje su pravilno izrađene i imaju naprednu modifikaciju supstrata i gradijentne premaze rade pouzdano 8 do 10 godina kada se kontinuirano elektroliziraju. Koliko će trajati ovisi o radnoj temperaturi, gustoći struje i-sastavu elektrolita. Većina sustava može trajati do 7 do 10 godina ako rade na 2000 A/m² u 3% otopinama soli na 35 stupnjeva. U težim situacijama život se može skratiti na 5 do 7 godina. Redovito praćenje napona ćelija omogućuje vam rano doznavanje kada se sloj istroši, tako da ga možete promijeniti prije nego potpuno otkaže.
2. Kako modifikacija podloge utječe na početni trošak u odnosu na-dugoročnu vrijednost titanskih anoda?
U usporedbi s opcijama koje ne zahtijevaju toliko obrade, modifikacija supstrata dodaje 15–25% na početni trošak izrade elektrode. Ovo dodatno ulaganje daje elektrodi 40–60% duži vijek trajanja i 10–15 posto manju potrošnju energije tijekom cijelog radnog vijeka. S vremenom se dodatni trošak obično plaća samo uštedom energije unutar 18 do 24 mjeseca rada. Duži vijek trajanja dodaje još nekoliko godina vrijednosti. Kako bi dobili najbolji ekonomski povrat, objekti bi trebali promatrati elektrode na temelju njihovih ukupnih troškova vlasništva umjesto njihove kupovne cijene.
3. Mogu li se titanske anodne šipke obnoviti ili premazati nakon što originalni premaz otkaže?
Tehnički gledano, obnova je moguća, ali isplativa je samo-za elektrode velikog-formata. Proces uključuje potpuno uklanjanje pokrova, ponovnu-pripremu baze i ponovno nanošenje premaza. Ovo su u osnovi isti koraci koji su korišteni u prvom procesu proizvodnje. Za standardne konfiguracije šipki troškovi popravka iznose oko 70-80% cijene nove elektrode, ali one rade i traju samo 60-70% koliko i nova jedinica. Kada zbrojite troškove rada za premještanje, otpremu i ponovnu instalaciju, većina objekata smatra da je zamjena jeftinija od obnove. Zamjena titanske anodne šipke ostaje standardni izbor za održavanje vrhunske izvedbe postrojenja.
Nabavite prvoklasnu šipku od titanijske anode od pouzdanog dobavljača
NAVI titan daje visoku-čistoćutitanska anodna šipkas naprednom tehnologijom modifikacije baze i oblaže ih s više slojeva sve veće debljine. Naše elektrode mogu raditi 8 do 10 godina i koristiti samo 3,2 do 3,8 kWh energije po kilogramu dostupnog klora. NAVI rutenij-iridij titan anode daju vašim sustavima performanse i pouzdanost koja im je potrebna, bilo da koristite gradsko postrojenje za pročišćavanje otpadnih voda, sustav za dezinfekciju bazena ili industrijsko postrojenje za pročišćavanje vode. Kao vrhunski dobavljač titanskih anodnih šipki, koristimo-suvremene proizvodne metode i strogu kontrolu kvalitete kako bismo bili sigurni da svaka elektroda zadovoljava najviše standarde. Pošaljite e-poruku našem stručnom timu nasales@navititanium.comrazgovarati o vašim potrebama i saznati kako NAVI Titanium može pomoći da vaši elektrokemijski sustavi za obradu vode rade bolje.
Reference
1. Trasatti, S. (2000). Elektrokataliza: Razumijevanje uspjeha DSA. Electrochimica Acta, 45(15-16), 2377-2385.
2. Chen, G. (2004). Elektrokemijske tehnologije u pročišćavanju otpadnih voda. Tehnologija odvajanja i pročišćavanja, 38(1), 11-41.
3. Martínez-Huitle, CA, i Ferro, S. (2006.). Elektrokemijska oksidacija organskih onečišćujućih tvari za pročišćavanje otpadnih voda: Izravni i neizravni procesi. Chemical Society Reviews, 35(12), 1324-1340.
4. Comninellis, C. i Chen, G. (2010.). Elektrokemija za okoliš. Springer Science & Business Media, New York.
5. Kraft, A. (2008). Elektrokemijska dezinfekcija vode: Kratki prikaz. Platinum Metals Review, 52(3), 177-185.
6. Panizza, M. i Cerisola, G. (2009). Izravna i posredovana anodna oksidacija organskih polutanata. Chemical Reviews, 109(12), 6541-6569.


